

ரப்பர் ரோலர் உற்பத்தியில், கலவை மற்றும் பூச்சுப் பணிகளின் போது ரப்பர் கலவையின் நிலைத்தன்மையை நிகழ்நேரத்தில் கண்காணித்து, சீரற்ற நிரப்பிப் பரவல் அல்லது மாசுபடுதல் போன்ற விலகல்களை முன்கூட்டியே கண்டறிவதற்கு, உற்பத்தி வரிசைக்குள்ளேயே அடர்த்தியை அளவிடுவது இன்றியமையாதது. இது தரமற்ற உற்பத்தியைத் தடுக்கிறது, கழிவுகளைக் குறைக்கிறது, சீரான வல்கனைசேஷன் மற்றும் வலுவான உள்ளகம்-ரப்பர் பிணைப்பை உறுதி செய்கிறது, மேலும் தொழில்துறை தரநிலைகளைப் பூர்த்தி செய்வதற்கு அவசியமான, தொகுதிக்குத் தொகுதி செயல்திறன் நிலைத்தன்மையைப் பராமரிக்கிறது.
ரப்பர் ரோலர் உற்பத்தி அறிமுகம்
ரப்பர் ரோலர் உற்பத்திச் செயல்முறையானது, உறுதியான உலோக உள்ளகம் மற்றும் துல்லியமாக வடிவமைக்கப்பட்ட ரப்பர் அடுக்கு ஆகியவற்றால் ஆன உருளை வடிவக் கூறுகளை உற்பத்தி செய்வதற்காக, மிகவும் கவனமாகக் கட்டுப்படுத்தப்பட்ட தொடர்ச்சியான படிநிலைகளை உள்ளடக்கியுள்ளது. இந்தக் கூறுகள், பொருட்களைக் கையாளுதல், அச்சிடுதல் மற்றும் மேற்பரப்பு மெருகூட்டல் போன்ற தொழில்துறைப் பணிகளுக்காகக் கடுமையான தரநிலைகளுக்கு ஏற்ப வடிவமைக்கப்படுகின்றன. ஒரு ரப்பர் ரோலர் உற்பத்தி ஆலை அமைப்பிற்கு, பொதுவாக உள்ளகம் தயாரித்தல், ரப்பரைக் கலத்தல், வடிவமைத்தல், பிணைத்தல், வல்கனைசேஷன் மற்றும் இறுதி மெருகூட்டல் ஆகியவற்றுக்குச் சிறப்பு உபகரணங்கள் தேவைப்படுகின்றன. இது, உற்பத்தியாளர்கள் பல்வேறு செயல்பாட்டுத் தேவைகளுக்கு ஏற்ப ரோலர்களைத் தனிப்பயனாக்க அனுமதிக்கிறது.

ரப்பர் ரோலர் உற்பத்தி
*
ரப்பர் உருளைகள், மென்மையான கையாளுதலையும் இயந்திர வலிமையையும் சமநிலைப்படுத்தும் ஒரு நெகிழ்வான இடைமுகத்தை வழங்குவதன் மூலம், பல தொழில்துறைப் பயன்பாடுகளில் ஒரு முக்கியப் பங்கு வகிக்கின்றன. அவை தாக்கத்தை உள்வாங்கி, இயந்திர அதிர்வுகளைத் தணிக்கும் அதே வேளையில், கட்டுப்படுத்தப்பட்ட பிடியைப் பராமரித்து, துணிகள், காகிதம், படலங்கள் மற்றும் தாள்கள் போன்ற பொருட்களில் கீறல்கள் மற்றும் சேதங்கள் ஏற்படுவதைத் தடுக்கின்றன. அவற்றின் செயல்பாட்டுப் பன்முகத்தன்மை, அச்சிடுதல், பொதியிடல், காகிதச் செயலாக்கம் மற்றும் ஜவுளி உற்பத்தி ஆகியவற்றில் உள்ள தானியக்கப் பாதைகளுக்கு அவற்றை இன்றியமையாததாக ஆக்குகிறது.
தொழில்துறையில் ரப்பர் உருளைகளைப் பயன்படுத்துவதன் முக்கிய நன்மைகள் அவற்றின் நம்பகத்தன்மை, நீடித்துழைக்கும் தன்மை மற்றும் தேவைக்கேற்ப வடிவமைக்கப்பட்ட செயல்திறன் ஆகியவற்றிலிருந்து உருவாகின்றன. முறையாகக் கலக்கப்பட்டுப் பதப்படுத்தப்பட்ட ரப்பர் பூச்சுகள், ரப்பரின் வல்கனைசேஷன் செயல்முறையின் காரணமாக விதிவிலக்கான தேய்மானம் மற்றும் உராய்வு எதிர்ப்பை அளிக்கின்றன; இச்செயல்முறையானது எலாஸ்டோமர் மேட்ரிக்ஸுக்குள் வலுவான குறுக்கு-இணைப்புப் பிணைப்புகளை உருவாக்குகிறது. இந்தப் பிணைப்புகள், உருளையின் மேற்பரப்பு அதன் நெகிழ்வுத்தன்மையைத் தக்கவைத்துக்கொள்ளவும், இரசாயனங்களை எதிர்க்கவும், மற்றும் நீண்ட சேவைச் சுழற்சிகளின் போது அதன் இயந்திரவியல் பண்புகளைப் பராமரிக்கவும் உதவுகின்றன.
நீராவி வெப்ப அச்சு வார்ப்பு, ஆட்டோகிளேவ் பதப்படுத்துதல் மற்றும் வெப்பக் காற்று சுரங்கப்பாதை போன்ற ரப்பர் வல்கனைசேஷன் முறைகள், உற்பத்தியாளர்களுக்கு ரப்பர் வல்கனைசேஷன் வெப்பநிலை மற்றும் நேரத்தைத் துல்லியமாகக் கட்டுப்படுத்த உதவுகின்றன. இதன் மூலம், குறிப்பிட்ட பயன்பாட்டு செயல்திறனுக்கான உகந்த பதப்படுத்துதலை உறுதி செய்ய முடிகிறது. நானோ-நிரப்பிகள் மற்றும் மாற்றியமைப்பிகளை இணைப்பது போன்ற பொருள் அறிவியலில் ஏற்பட்டுள்ள முன்னேற்றங்களால் ஆதரிக்கப்படும் ரப்பர் வல்கனைசேஷனின் நன்மைகள், நவீன ரோலர் உற்பத்தியில் மேம்பட்ட சேவை ஆயுள், குறைந்த பராமரிப்புச் செலவுகள் மற்றும் உயர்ந்த செயல்பாட்டு நிலைத்தன்மையாக வெளிப்படுகின்றன.
மேம்பட்ட ரப்பர் பூச்சு நுட்பங்களையும் துல்லியமான உற்பத்திப் படிநிலைகளையும் பயன்படுத்துவதன் மூலம், உற்பத்தியாளர்கள், பொறியியல் உலோகத்தின் கடினத்தன்மையையும் எலாஸ்டோமெரிக் பொருட்களின் செயல்பாட்டுத் தகவமைப்பையும் ஒருங்கிணைக்கும் உருளைகளை உருவாக்குகின்றனர். இதன் விளைவாக, இன்றைய உற்பத்திச் சூழல்களில் தேவைப்படும் உயர் தரநிலைகளைப் பூர்த்திசெய்து, கடினமான பயன்பாட்டுத் திறனுக்கும் மூலப்பொருளின் நுணுக்கத்திலான துல்லியத்திற்கும் இடையிலான இடைவெளியை நிரப்பும் ஒரு தயாரிப்பு கிடைக்கிறது.
மூலப்பொருட்கள் மற்றும் ரப்பர் கலவை
மையப் பொருள் தேர்வு மற்றும் தயாரிப்பு
ரப்பர் ரோலர் உற்பத்திச் செயல்முறையில், உகந்த ரோலர் கோர் பொருளைத் தேர்ந்தெடுப்பது அடிப்படையானதாகும். எஃகு, அலுமினியம் மற்றும் கலப்புப் பொருட்கள் ஆகிய மூன்று முக்கியத் தேர்வுகள், செயல்திறன் தேவைகள், உற்பத்தி சார்ந்த பரிசீனைகள் மற்றும் இயக்கச் சூழல்களைப் பொறுத்து அமைகின்றன.
எஃகு உருளை உள்ளகங்கள் அதிக நீடித்துழைப்பு, தாக்க எதிர்ப்புத்திறன் மற்றும் கனமான சுமைகளின் கீழ் பரிமாண நிலைத்தன்மையை வழங்குகின்றன. அதிக சுமை கொண்ட தொழில்துறைப் பயன்பாடுகள் போன்ற, தேய்மானம் மற்றும் சோர்வு எதிர்ப்புக்கு முன்னுரிமை அளிக்கப்படும் இடங்களில் அவை பயன்படுத்தப்படுகின்றன. அலுமினிய உள்ளகங்கள் எடை குறைந்தவை, எளிதில் வளைக்கக்கூடியவை, மற்றும் சிறந்த அரிப்பு எதிர்ப்புத்திறனை வழங்குகின்றன, இது எடை உணர்திறன் கொண்ட அல்லது குறைந்த அளவு உருளைகளுக்குப் பயனளிக்கிறது. இருப்பினும், எஃகு மற்றும் மேம்பட்ட கலவைகளுடன் ஒப்பிடும்போது அவை குறைந்த இழுவிசை மற்றும் சோர்வு வலிமையைக் கொண்டுள்ளன, இது கடுமையான சூழல்களில் அவற்றின் பயன்பாட்டைக் கட்டுப்படுத்துகிறது.
பொதுவாக கார்பன் இழை வலுவூட்டப்பட்ட பாலிமர்களால் உருவாக்கப்படும் கூட்டு உள்ளகங்கள், அதிக வலிமை கொண்ட எஃகுக்கு இணையான வலிமையையும் விறைப்புத்தன்மையையும் கணிசமான எடைக் குறைப்புடன் வழங்குகின்றன. கட்டமைப்புச் செயல்திறன் மற்றும் எடைக் குறைப்பு ஆகிய இரண்டையும் கோரும் பயன்பாடுகளுக்கு இந்தப் பொருட்கள் பொருத்தமானவை. நவீன கூட்டுப்பொருட்கள் இயந்திர வலிமை மற்றும் நீடித்துழைப்பு ஆகிய இரண்டிலும் அலுமினியத்தை விஞ்சும் திறன் கொண்டவை என்றும், சமச்சீரான செயல்திறன் பண்புகள் தேவைப்படும் இடங்களில் புதிய உலோக அணி கூட்டுப்பொருட்கள் (MMCs) தேய்மானம் மற்றும் சோர்வு எதிர்ப்பை மேலும் மேம்படுத்துகின்றன என்றும் ஆய்வுகள் குறிப்பிடுகின்றன.
தேர்ந்தெடுக்கப்பட்ட எந்தவொரு மையப் பொருளையும் இயந்திரத்தால் செதுக்குவதும், மேற்பரப்பைத் தயார் செய்வதும், ரப்பர் பூச்சு செயல்முறையின் போது தேவையான வடிவியல் துல்லியத்தை அடைவதற்கும், ஒட்டுதலை மேம்படுத்துவதற்கும் மிகவும் முக்கியமானவை. மேற்பரப்பின் சொரசொரப்பும் தூய்மையும், மையத்திற்கும் ரப்பர் அடுக்குக்கும் இடையிலான பிணைப்பை நேரடியாகப் பாதிக்கின்றன. இந்தப் படிநிலையில் பொதுவாகத் துல்லியமான திருப்புதல் அல்லது அரைத்தல் செயல்முறையும், அதைத் தொடர்ந்து மேற்பரப்பு முன்-சிகிச்சை நடைமுறைகளும் அடங்கும். மீயொலி உதவியுடன் செய்யப்படும் மேற்பரப்புத் தயாரிப்பு, குறிப்பாக உலோகம்-ரப்பர் பிணைப்புகளில், நுண்-அளவிலான சொரசொரப்பை அதிகரிப்பதாகவும், அசுத்தங்களை அகற்றுவதாகவும், மற்றும் நீடித்த ஒட்டுதலை ஊக்குவிப்பதாகவும் நிரூபிக்கப்பட்டுள்ளது.
ஹைட்ரஜன் பெராக்சைடு பயன்பாடு அல்லது அமில அரிப்பு போன்ற இரசாயன சிகிச்சைகள், மையத்தின் மேற்பரப்பை நுண் கட்டமைப்பு மட்டத்தில் மேலும் மாற்றியமைக்கின்றன. இயந்திரவியல் மற்றும் நுண்ணோக்கிப் பகுப்பாய்வின் மூலம் நிரூபிக்கப்பட்டபடி, இவை இரசாயனக் கலவையை மாற்றுவதன் மூலமும் மேற்பரப்பில் துருவக் குழுக்களை அதிகரிப்பதன் மூலமும் ஒட்டும் பண்புகளை மேம்படுத்துகின்றன. காந்தப் பாய்வுக் கசிவு போன்ற அழிவற்ற சோதனை முறைகளை உள்ளடக்கிய, பிணைப்பிற்கு முந்தைய ஆய்வு, மையத்தின் ஒருமைப்பாட்டை உறுதிசெய்து, ஏதேனும் குறைபாடுகள் அல்லது ஒழுங்கற்ற தன்மைகளைக் கண்டறிந்து, பிற்காலப் பயன்பாட்டில் பிணைப்புத் தோல்விகளுக்கு எதிராகப் பாதுகாக்கிறது.
ரப்பர் கலவை உருவாக்கம்
ரப்பர் கலவையின் உருவாக்கம், ரோலரின் இயற்பியல் மற்றும் இயந்திரவியல் பண்புகளை அதன் இறுதிப் பயன்பாட்டுத் தேவைகளுக்கு ஏற்ப வடிவமைக்கிறது. இயற்கை ரப்பர் சிறந்த இழுவிசை வலிமை, நெகிழ்ச்சி மற்றும் மீட்சித் திறனை வழங்குகிறது. இதனால், இந்தப் பண்புகள் அவசியமான மற்றும் கடுமையான இரசாயனங்கள் அல்லது அதிக வெப்பநிலைக்கு ஆட்படுவது குறைவாக உள்ள செயல்முறைகளில் இது விரும்பப்படும் தேர்வாக அமைகிறது. எண்ணெய், கரைப்பான்கள் அல்லது அதிக வெப்பநிலைக்கு ஆட்படும் ரோலர் பயன்பாடுகளுக்கு, இரசாயனங்கள், வெப்பம் மற்றும் காலப்போக்கில் ஏற்படும் மாற்றங்களுக்கு எதிரான மேம்பட்ட எதிர்ப்பாற்றலுக்காக, நைட்ரைல், ஸ்டைரீன்-பியூட்டாடையீன் மற்றும் சிறப்பு பாலிஐசோபிரீன்கள் போன்ற செயற்கை ரப்பர்கள் தேர்ந்தெடுக்கப்படுகின்றன.
கலவையாக்கல் என்பது, தேவையான கடினத்தன்மை, நெகிழ்ச்சித்தன்மை மற்றும் செயல்திறன் நீடித்தல் ஆகியவற்றை அடைவதற்காக பல்வேறு சேர்க்கைப் பொருட்களை ஒருங்கிணைப்பதை உள்ளடக்கியது. இழுவிசை வலிமை மற்றும் தேய்மான எதிர்ப்பை அதிகரிக்க கார்பன் பிளாக் பரவலாகப் பயன்படுத்தப்படுகிறது. மரத்தூள் போன்ற நீடித்த நிரப்பிகளைச் சரியாகச் சமநிலைப்படுத்தும்போது சேர்ப்பது, செலவுகளைக் குறைப்பதோடு, வெப்ப நிலைத்தன்மையையும் கலவையின் கடினத்தன்மையையும் அதிகரிக்கச் செய்யும். மேம்பட்ட நானோ-சேர்க்கைப் பொருட்கள், குறிப்பாக கார்பன் நானோகுழாய்கள், மேற்பரப்புக் கடினத்தன்மை மற்றும் வெப்ப எதிர்ப்பை வியத்தகு முறையில் மேம்படுத்தி, கடினமான பயன்பாடுகளில் உருளையின் செயல்திறனை உகந்ததாக்குகின்றன.
ரப்பர் கலவையாக்கல் செயல்முறையில் தரம் என்பது சீரான கலவையைப் பெரிதும் சார்ந்துள்ளது. தொழிற்சாலை அமைப்புகளில், அதிக வெட்டுவிசையை வழங்கும் திறனுக்காக உள் கலப்பிகள் விரும்பப்படுகின்றன; இது நிரப்பிகள் மற்றும் வலுவூட்டும் காரணிகளைச் சிறப்பாகப் பரவச் செய்ய உதவுகிறது. உயர் செயல்திறன் கொண்ட நானோநிரப்பிகள் மற்றும் சிலிக்காவைப் பரப்பும் போது, வழக்கமான உலர் கலவையை விட ஈரமான கலவை முறைகள் நன்மைகளை வெளிப்படுத்தியுள்ளன; இது சிறந்த சீரான தன்மைக்கும் மேம்பட்ட இயந்திரப் பண்புகளுக்கும் வழிவகுக்கிறது. வெப்பநிலை, சுழலியின் வேகம் மற்றும் நேரம் போன்ற கலவைச் சூழல்களில் உள்ள நிலைத்தன்மை, அடுத்தடுத்த உருளைகளின் சீரான செயல்திறன் மற்றும் நம்பகத்தன்மைக்கு நேரடியாக வழிவகுக்கிறது.
ரப்பரை வல்கனைசேஷன் செய்வதற்கு முன், குறைபாடற்ற கலவையை உறுதி செய்வது, இறுதி உருளையின் நீடித்துழைப்பு, பரிமாண நிலைத்தன்மை மற்றும் செயல்பாட்டுத் திறனுக்கு மிகவும் இன்றியமையாதது. மூலப்பொருள் மற்றும் உள்ளகம் தேர்வு முதல் கலவை உருவாக்கம் மற்றும் கலத்தல் வரையிலான ஒவ்வொரு கட்டத்திலும் மேற்கொள்ளப்படும் முறையான தயாரிப்பும் கட்டுப்பாடும், சிக்கலான தொழில்துறை தேவைகளைத் தாங்கக்கூடிய உருளைகளை உருவாக்குகின்றன.

ரப்பர் பூச்சு செயல்முறை நுட்பங்கள்
அச்சு வார்ப்பு மற்றும் பதப்படுத்தும் அச்சுகள்
சிக்கலான வடிவங்களையும் துல்லியமான சகிப்புத்தன்மைகளையும் உருவாக்குவதற்கு, ரப்பர் ரோலர் உற்பத்திச் செயல்முறையில் அச்சு வார்ப்பு முறை இன்றியமையாதது. இந்த முறையில், மூல ரப்பர், இலக்கு ரோலரின் வடிவத்திற்கு ஏற்றவாறு பிரத்யேகமாக வடிவமைக்கப்பட்ட அச்சில் வைக்கப்படுகிறது. மற்ற முறைகளால் திறமையாக அடைய முடியாத சிக்கலான மேற்பரப்பு அம்சங்கள், பள்ளங்கள் அல்லது பல-விட்டம் கொண்ட பகுதிகளை இந்த அச்சு உருவாக்க அனுமதிக்கிறது. உதாரணமாக, ஒருங்கிணைந்த மிதி வடிவங்களைக் கொண்ட ஒரு அச்சிடும் ரோலர், பொதுவாக அச்சு வார்ப்பு முறையைப் பயன்படுத்தித் தயாரிக்கப்படுகிறது.
வல்கனைசேஷன் அச்சுகள் என்றும் அழைக்கப்படும் பதப்படுத்தும் அச்சுகள், இரட்டைப் பங்கு வகிக்கின்றன. அவை இறுதிப் பொருளின் வடிவவியலை வரையறுப்பதோடு, மூடிய குழிக்குள் ரப்பரின் கட்டுப்படுத்தப்பட்ட வல்கனைசேஷனையும் செயல்படுத்துகின்றன. பதப்படுத்தும் அச்சுகளில் பல வகைகள் உள்ளன. பெரிய விட்டம் கொண்ட உருளைகளுக்கு அமுக்க அச்சுகள் பரவலாகப் பயன்படுத்தப்படுகின்றன; நடுத்தர சிக்கலான வடிவங்களுக்கு இடமாற்று அச்சுகள் பொருத்தமானவை, மற்றும் உயர்-துல்லியமான, சிக்கலான வடிவவியல்களை உட்செலுத்து அச்சுகள் கையாளுகின்றன. ஒவ்வொரு வகையும் ரப்பருக்கும் அச்சுப் பரப்புகளுக்கும் இடையே நெருங்கிய தொடர்பை உறுதிசெய்து, சீரான பதப்படுத்துதலை ஊக்குவிப்பதோடு, வெற்றிடங்களையும் குறைக்கிறது.
அச்சு வார்ப்பு நிலையில் வெற்றி என்பது, செயல்முறை அளவுருக்களைத் துல்லியமாகக் கையாள்வதைப் பொறுத்தது. அச்சு முழுவதும் சீரான வெப்பப் பரிமாற்றத்தைப் பராமரிக்க, பதப்படுத்தும் வெப்பநிலை (பொதுவாக 140°C முதல் 180°C வரை) கடுமையாகக் கட்டுப்படுத்தப்பட வேண்டும். வார்ப்பு அழுத்தம், ரப்பரின் மேற்பரப்புப் பூச்சு மற்றும் உள்ளே சிக்கிய காற்றை அகற்றுவதில் தாக்கத்தை ஏற்படுத்துகிறது. உருளையின் அளவு மற்றும் ரப்பர் கலவையைப் பொறுத்து, சில நிமிடங்கள் முதல் பல மணிநேரம் வரை ஆகக்கூடிய துல்லியமான பதப்படுத்தும் நேரம், இறுதிப் பயன்பாட்டுச் செயல்திறனுக்குத் தேவைப்படும் வல்கனைசேஷன் அளவிலிருந்து கணக்கிடப்படுகிறது. அதிகப்படியான வெப்பநிலை அல்லது நேரம், இயந்திர வலிமையைக் குறைத்து, மீள்நிலையை ஏற்படுத்தக்கூடும்.
அச்சினுள் உள்ள வெப்பநிலை சாய்வுகளை மாதிரியாக்கவும், உருளையில் ஏற்படும் அழுத்த மாற்றங்களைக் கட்டுப்படுத்தவும், மற்றும் உகந்த செயல்முறை வரம்புகளைத் தீர்மானிக்கவும் வெப்ப-இயந்திரவியல் உருவகப்படுத்துதல்கள் அதிகளவில் பயன்படுத்தப்படுகின்றன. இத்தகைய உருவகப்படுத்துதல்கள், வெப்பக் கடத்துத்திறன் மற்றும் பொருளின் தடிமன் ஆகியவை எவ்வாறு ஒன்றோடொன்று இணைந்து பதப்படுத்தும் சீரான தன்மையைப் பாதிக்கின்றன என்பதைக் கணிக்கின்றன, இதன்மூலம் வார்ப்புச் சுழற்சிகளைத் தரவுகளின் அடிப்படையில் சரிசெய்ய முடிகிறது. இந்த அளவுருக்களை அனுபவப்பூர்வமாக உகந்ததாக்குவது, உற்பத்தியில் ஆற்றல் பயன்பாட்டைக் குறைக்கும் அதே வேளையில், இழுவிசை வலிமையையும் நீடித்துழைக்கும் தன்மையையும் கணிசமாக மேம்படுத்துவதாகக் காட்டப்பட்டுள்ளது.
வெளியேற்ற வார்ப்பு
எக்ஸ்ட்ரூஷன் மோல்டிங் என்பது, ரோலர் கோர்களில் சீரான ரப்பர் அடுக்குகளைப் பூசுவதற்காகப் பரவலாகப் பயன்படுத்தப்படும் ஒரு தொடர்ச்சியான முறையாகும். இந்தச் செயல்முறையில், கலவையாக்கப்பட்ட ரப்பர் ஒரு எக்ஸ்ட்ரூடர் வழியாகச் செலுத்தப்பட்டு, சூடுபடுத்தப்பட்டு, ரோலரின் வடிவத்திற்கு ஏற்றவாறு வடிவமைக்கப்பட்ட ஒரு அச்சின் வழியாக வலுக்கட்டாயமாகச் செலுத்தப்படுகிறது. இவ்வாறு வெளிவரும் ரப்பர் ஒரு தொடர்ச்சியான அமைப்பாக, பின்னர் உலோக ரோலர் கோரைச் சுற்றிப் போர்த்தப்படுகிறது அல்லது பூசப்படுகிறது. சீரான பூச்சுத் தடிமன் மற்றும் அதிக உற்பத்தி விகிதங்கள் தேவைப்படும் இடங்களில் இந்த முறை சிறந்து விளங்குகிறது.
இந்த நுட்பத்திற்கு செயல்முறைக் கட்டுப்பாடு மையமானது. தடிமன் என்பது அச்சு வடிவமைப்பு, மூலப்பொருள் ஊட்ட விகிதம் மற்றும் வெளியேற்ற வெப்பநிலை ஆகியவற்றால் நிர்வகிக்கப்படுகிறது, இவை பெரும்பாலும் உற்பத்தி வரிசையில் நிகழ்நேரத்தில் கண்காணிக்கப்படுகின்றன. வெளியேற்ற வேகத்தைத் துல்லியமாக அளவீடு செய்வதன் மூலமும், உருளை மற்றும் அச்சின் சீரமைப்பைச் சரிசெய்வதன் மூலமும் சீரான தன்மை அடையப்படுகிறது. வெளியேற்றி நெடுகிலும் வெப்பநிலையில் ஏற்படும் மாறுபாடு, சீரற்ற பதப்படுத்தலுக்கு வழிவகுத்து, காற்றுப் பைகள், மோசமான ஒட்டுதல் அல்லது சீரற்ற விட்டம் போன்ற குறைபாடுகளை ஏற்படுத்தும்.
ரப்பர் ரோலர் எக்ஸ்ட்ரூஷனில் ஏற்படும் பொதுவான சிக்கல்களில், கியூரிங்கிற்குப் பிறகு பொருள் சுருங்குதல், மேற்பரப்பு சொரசொரப்பு மற்றும் உள்ளகம்-ரப்பர் அடுக்குப்பிரிவு ஆகியவை அடங்கும். இதற்கான தீர்வுகளில், எக்ஸ்ட்ரூஷன் வெப்பநிலையை மீண்டும் மீண்டும் சரிசெய்தல் (ரப்பர் வகையைப் பொறுத்து பெரும்பாலும் 120°C–160°C வரை), ஆஃப்லைன் இயந்திர சோதனை அல்லது சிமுலேஷன் மூலம் கியூர் நிலையைக் கண்காணித்தல், மற்றும் மேம்பட்ட ஒட்டுதலுக்காக ரோலர் உள்ளகத்தை உகந்த முறையில் முன்-பதப்படுத்துதல் ஆகியவை அடங்கும். சிமுலேஷன் அடிப்படையிலான பாய்வுப் பகுப்பாய்வு, ஏற்படக்கூடிய குறைபாடுகளை முன்கூட்டியே கணிக்க உதவுகிறது மற்றும் உபகரணங்களை முன்கூட்டியே சரிசெய்ய அனுமதிக்கிறது, இதன் மூலம் கழிவு விகிதங்களைக் குறைத்து, உற்பத்தியை அதிகரிக்கிறது.
காலெண்டரிங் மோல்டிங்
காலெண்டரிங் என்பது தட்டையான அல்லது தாள் வடிவப் பூச்சுகளுக்கும், உருளைப் பரப்புகளில் அகலமான, சீரான அடுக்குகளைப் பூசுவதற்கும் பயன்படுத்தப்படுகிறது. காலெண்டரிங் வரிசையில், ரப்பர் கலவையானது தொடர்ச்சியான, வெப்பமூட்டப்பட்ட, ஒத்திசைக்கப்பட்ட உருளைகளுக்கு இடையில் அழுத்தப்படுகிறது. இந்தச் செயல்முறை மெல்லிய தாள்கள் அல்லது பட்டைகளை உருவாக்குகிறது, இவற்றின் தடிமனைத் துல்லியமாகக் கட்டுப்படுத்தவும் (பொதுவாக ±0.01 மிமீ துல்லியம் வரை) மற்றும் தேவையான மேற்பரப்புப் பண்புகளுக்கு ஏற்ப வடிவமைக்கவும் முடியும்.
காலெண்டரிங் அதன் நுட்பமான இடைவெளி சரிசெய்தல் மற்றும் மேம்பட்ட மேற்பரப்பு பூச்சு விருப்பங்கள் காரணமாக சிறந்த அடுக்குத் தரத்தை வழங்குகிறது. பயன்பாட்டுத் தேவைகளுக்கு ஏற்ப, ரப்பர் பூச்சின் மேற்பரப்பை மெருகூட்டலாம், சொரசொரப்பாக்கலாம் அல்லது புடைப்பு வேலைப்பாடு செய்யலாம். உதாரணமாக, மெருகூட்டப்பட்ட உருளைகளைக் கொண்ட ஒரு நிப் காலெண்டர், அச்சிடும் உருளைகளுக்கு ஏற்ற, அதிகப் பளபளப்பான, குறைபாடற்ற பூச்சுப் பரப்பை வழங்கும்.
எக்ஸ்ட்ரூஷனுடன் ஒப்பிடுகையில், காலெண்டரிங் முறையானது அகலமான, தட்டையான பரப்புகளுக்கும், ஜவுளி அல்லது காகிதத் தொழில் உருளைகள் போன்று துல்லியமான தடிமன் சீரான தன்மை தேவைப்படும் பயன்பாடுகளுக்கும் மிகவும் பொருத்தமானது. அச்சு வார்ப்பு முறை விரும்பப்படும் சிக்கலான வடிவங்கள் அல்லது ஆழமான பள்ளங்களுக்கு இது உகந்ததல்ல. இருப்பினும், தரமான உருளைகளின் மொத்த உற்பத்தி அல்லது தேய்மானத்தைத் தாங்கும் பூச்சுகளை லேமினேட் செய்வதற்கு, காலெண்டரிங் முறையானது வேகம், குறைந்த செலவு மற்றும் மீண்டும் மீண்டும் ஒரே சீரான தன்மையை வழங்குகிறது.
அச்சு வார்ப்பு, பிதுக்கல் மற்றும் உருளை உருட்டல் ஆகிய இந்த ரப்பர் பூச்சு நுட்பங்களில் ஒன்றைத் தேர்ந்தெடுப்பது, இறுதி வடிவம், செயல்திறன் தேவைகள் மற்றும் உற்பத்திப் பணிப்பாய்வு ஆகியவற்றைப் பொறுத்தது. ஒவ்வொரு முறையும், ரப்பர் உருளை உற்பத்திப் படிநிலைகளில் குறிப்பிட்ட பங்குகளை வகிக்கிறது; அதிகபட்ச தயாரிப்புத் தரம் மற்றும் செயல்முறைத் திறனை உறுதி செய்வதற்காக, இதற்கென பிரத்யேகமாக வடிவமைக்கப்பட்ட உற்பத்தி உபகரணங்கள் மற்றும் கவனமான அளவுரு உகப்பாக்கம் ஆகியவை இதற்கு ஆதரவளிக்கின்றன.
ரப்பரின் வல்கனைசேஷன்: செயல்முறைகள் மற்றும் முக்கியத்துவம்
ரப்பர் வல்கனைசேஷன் என்றால் என்ன?
வல்கனைசேஷன் என்பது மூல ரப்பரை, தொழில்துறை பயன்பாட்டிற்கு ஏற்ற, அதிக மீள்தன்மை, நீடித்து உழைக்கும் தன்மை மற்றும் வெப்பத்தைத் தாங்கும் திறன் கொண்ட ஒரு பொருளாக மாற்றும் ஒரு வேதியியல் செயல்முறையாகும். வல்கனைசேஷனின் போது, ரப்பர் அமைப்பில் உள்ள தனிப்பட்ட பாலிமர் சங்கிலிகளுக்கு இடையில் குறுக்கு இணைப்புகள் உருவாகின்றன. பொதுவாக கந்தகத்தைச் சேர்ப்பதன் மூலம் அடையப்படும் இந்தக் குறுக்கு இணைப்பு, நீண்ட ரப்பர் மூலக்கூறுகளை "கந்தகப் பாலங்கள்" வழியாக இணைத்து, ஒரு முப்பரிமாண வலைப்பின்னல் கட்டமைப்பை உருவாக்குகிறது. இதன் விளைவாக, ரப்பரின் மீள்தன்மை, இழுவிசை வலிமை மற்றும் சுற்றுச்சூழல் அழுத்தத்தைத் தாங்கும் திறன் ஆகியவை வியத்தகு முறையில் அதிகரிக்கின்றன. வல்கனைசேஷனில் நிகழும் வேதியியல் மாற்றங்கள்—குறிப்பாக சங்கிலிகளுக்கு இடையில் சகப் பிணைப்புகள் உருவாவது—ஒட்டும் தன்மையைக் குறைத்து, நெகிழ்வுத்தன்மையை மேம்படுத்தி, வெப்ப மற்றும் வேதியியல் நிலைத்தன்மையை உயர்த்துகின்றன. இவை, தொழில்துறை ரப்பர் உருளைகள் போன்ற கடினமான பயன்பாடுகளுக்கு மிகவும் அவசியமானவையாகும்.
ரப்பரின் வல்கனைசேஷன் செயல்முறை முறைகள்
தொழில்துறைப் பயன்பாடுகளுக்கான ரப்பரின் வல்கனைசேஷன் செயல்முறையானது பொதுவாக வெப்ப வல்கனைசேஷனைப் பயன்படுத்துகிறது. உறுதியான மற்றும் சீரான உருளைகளை உற்பத்தி செய்ய, இந்த நுட்பத்திற்கு வெப்பநிலை, அழுத்தம் மற்றும் பதப்படுத்தும் நேரம் ஆகியவற்றின் மீது துல்லியமான கட்டுப்பாடு தேவைப்படுகிறது. ஒரு வழக்கமான ரப்பர் உருளை உற்பத்தி ஆலை அமைப்பில், வல்கனைசேஷன் அழுத்திகள் 0 முதல் 200°C வரையிலான வெப்பநிலையையும், 200 psi வரையிலான அழுத்தத்தையும் பராமரிக்கின்றன. ஒவ்வொரு ரப்பர் கலவைக்கும் நேரம் மற்றும் வெப்பநிலை விவரக்குறிப்புகள் திட்டமிடப்படுகின்றன, இது குறுக்கு இணைப்பு அடர்த்தி, உற்பத்தியின் நெகிழ்ச்சித்தன்மை மற்றும் கட்டமைப்பு நீடித்துழைப்பு ஆகியவற்றில் நேரடியாகத் தாக்கத்தை ஏற்படுத்துகிறது.
பாரம்பரிய கந்தகம் சார்ந்த பதப்படுத்தும் முறையே முதன்மையானதாகும். இது இயற்கை அல்லது செயற்கை ரப்பர் சங்கிலிகளுக்கு இடையில் பல கந்தகப் பாலங்களை (பாலிசல்பைடு குறுக்குப் பிணைப்புகள்) உருவாக்குகிறது. சிலிக்கான் வல்கனைசேஷன் அமைப்புகள் போன்ற நவீன மாற்று வழிகள், பிளாட்டினம் வினையூக்கிகள் அல்லது கரிம பெராக்சைடுகளைப் பயன்படுத்துகின்றன. சிலிக்கான் அமைப்புகள், சிலிக்கான் ரப்பர்களில் குறுக்குப் பிணைப்பை ஏற்படுத்தி, சிலாக்சேன் (Si–O–Si) இணைப்புகளை உருவாக்குகின்றன. மேலும், இவை உயர் வெப்பநிலை மற்றும் வேதியியல் ரீதியாகத் தீவிரமான சூழல்களில் அவற்றைப் பயன்படுத்த உதவுகின்றன. பெராக்சைடு வல்கனைசேஷன், நேரடி கார்பன்-கார்பன் பிணைப்புகளை உருவாக்குகிறது. இது, மீண்டும் மீண்டும் வெப்பமடைதல் மற்றும் குளிர்வித்தல் சுழற்சிகளுக்கு உட்படும் உருளைகளுக்கு மேம்பட்ட வெப்ப மற்றும் ஆக்சிஜனேற்ற நிலைத்தன்மையை வழங்குகிறது.
இயந்திர வலிமை மற்றும் நீண்ட ஆயுளுக்கு, வல்கனைசேஷன் சுழற்சியைத் துல்லியமாகக் கட்டுப்படுத்துவது மிகவும் அவசியம். முழுமையாகக் காயவைக்கப்படாத உருளைகளில் போதுமான குறுக்கு இணைப்புகள் இல்லாததால், அவற்றின் மீள்திறன் குறைந்து, தேய்மானம் அதிகரிக்கிறது. அளவுக்கு அதிகமாகக் காயவைப்பது அல்லது அதிகப்படியான நிரப்பியைப் பயன்படுத்துவது, பொருளை உடையக்கூடியதாக மாற்றி, அதன் நெகிழ்ச்சித்தன்மையைக் குறைத்துவிடும்.
ரப்பருக்கான பதப்படுத்தும் அச்சில் உள்ள வெப்பநிலை மற்றும் தங்கும் நேரம் உள்ளிட்ட செயல்முறை அளவுருக்கள், ரோலரின் செயல்திறனை நேரடியாகப் பாதிக்கின்றன. மேம்பட்ட ரப்பர் ரோலர் உற்பத்தி உபகரணங்கள் இப்போது, ரப்பர் ரோலர் உற்பத்திச் செயல்முறையில் நிலைத்தன்மையை உறுதி செய்வதற்கும், நெகிழ்வுத்தன்மை, கடினத்தன்மை, மற்றும் இரசாயன, வெப்பச் சிதைவுக்கு எதிரான எதிர்ப்புத்திறன் போன்ற முக்கியப் பண்புகளை மேம்படுத்துவதற்கும், தானியங்கி வெப்பநிலை மற்றும் அழுத்தக் கட்டுப்பாடுகளைக் கொண்டுள்ளன.
பாதுகாப்பு மற்றும் சுற்றுச்சூழல் கருத்தாய்வுகள்
வல்கனைசேஷன் செயல்பாடுகளில் பாதுகாப்பு என்பது வெப்பநிலை மற்றும் வெளியேற்றங்களின் கடுமையான மேலாண்மையை மையமாகக் கொண்டுள்ளது. அதிக வெப்பநிலை மற்றும் வினைபுரியும் வேதிப்பொருட்கள் கட்டுப்படுத்தப்படாவிட்டால், அவை தொழிலாளர்களுக்கு குறிப்பிடத்தக்க அபாயங்களை ஏற்படுத்துகின்றன. நவீன தொழில்துறை நடைமுறைகள், வெப்பநிலை கட்டுப்பாடு மற்றும் வெளியேற்றப் பிடிப்புக்காக தானியங்கி அமைப்புகளைப் பயன்படுத்துகின்றன. திறமையான காற்றோட்டமானது, நிலைமின் வீழ்படிவாக்கிகளுடன் இணைக்கப்பட்டு, ஆவியாகும் கரிமச் சேர்மங்கள் மற்றும் துகள்களின் வெளியீட்டைக் கட்டுப்படுத்துகிறது. இதன் மூலம், வல்கனைசேஷனின் போது உருவாகும் அபாயங்களால் பணியிடத்திலும் சுற்றுச்சூழலிலும் ஏற்படும் பாதிப்புகள் குறைக்கப்படுகின்றன.
புதிய, சுற்றுச்சூழலுக்கு உகந்த வல்கனைசேஷன் முறைகள் தெளிவான நன்மைகளை வழங்குகின்றன. பாரம்பரிய கந்தக வல்கனைசேஷனுடன் ஒப்பிடுகையில், கரிம பெராக்சைடுகள் மற்றும் மாற்று குணப்படுத்தும் பொருட்களை அடிப்படையாகக் கொண்ட அமைப்புகள், அபாயகரமான துணை விளைபொருட்களின், குறிப்பாக என்-நைட்ரோசமைன்களின், வெளியேற்றத்தைக் குறைக்கின்றன. மேலும், மறுசுழற்சி செய்யக்கூடிய மற்றும் பகுதியளவு மக்கும் தன்மையுள்ள ரப்பர்கள் குறித்த ஆராய்ச்சியானது, அதிக மீட்பு விகிதங்களையும் குறைந்த நிலப்பரப்பு தாக்கத்தையும் அனுமதிக்கும் பாலிமர்களைப் பயன்படுத்துகிறது; இது நிலைத்தன்மை இலக்குகள் மற்றும் ஒழுங்குமுறைத் தேவைகளுக்குப் பதிலளிக்கிறது. இத்தகைய முன்னேற்றங்கள், முறையான செயல்முறைக் கட்டுப்பாட்டுடன் ஒருங்கிணைக்கப்படும்போது, தொழில்துறை வல்கனைசேஷனின் பாதுகாப்பையும் சுற்றுச்சூழல் தடத்தையும் வலுப்படுத்துகின்றன.

இறுதி செய்தல், தரக் கட்டுப்பாடு மற்றும் பரிசோதனை
ரப்பர் ரோலர் உற்பத்திச் செயல்பாட்டில், துல்லியமான செயல்பாட்டு மற்றும் செயல்திறன் தேவைகளை அடைவதற்கு மேற்பரப்பு மெருகூட்டல் இன்றியமையாதது. உருளை வடிவத் துல்லியத்தையும் வட்ட வடிவத்தையும் பெறுவதற்கு அரைத்தல் முதன்மை முறையாகப் பயன்படுத்தப்படுகிறது. கியூபிக் போரான் நைட்ரைடு (CBN) போன்ற மேம்பட்ட உராய்வுப் பொருட்களைக் கொண்ட சென்டர்லெஸ் அரைக்கும் இயந்திரங்கள், ரோலர்களைத் துல்லியமாக வடிவமைக்கக் கட்டுப்படுத்தப்பட்ட அழுத்தத்தைப் பயன்படுத்துகின்றன. சக்கரத்தின் வேகம், ஊட்டு விகிதம் மற்றும் வெட்டு ஆழம் ஆகியவற்றின் நுட்பமான சரிசெய்தல், ரோலரின் மேற்பரப்பு சொரசொரப்பு பொதுவாக Ra 0.2–1.2 µm வரம்பிற்குள் இருப்பதை உறுதி செய்கிறது. மிகவும் மென்மையான மெருகூட்டல் தேவைப்படும் ரோலர்களுக்கு, நுண்ணிய உராய்வுக் கற்கள் அல்லது படலங்களைக் கொண்டு செய்யப்படும் சூப்பர்ஃபினிஷிங், மேற்பரப்பு சொரசொரப்பை Ra 0.05 µm-க்குக் கீழே மேலும் குறைத்து, அதிவேகப் பயன்பாடுகளை ஆதரித்து, ரோலரின் ஆயுட்காலத்தை நீட்டிக்கிறது.
நுண்ணிய குறைபாடுகளை நீக்கி, உருளையின் மேற்பரப்பில் சீரான, கண்ணாடி போன்ற பளபளப்பான தோற்றத்தை உருவாக்க, அரைத்தலுக்குப் பிறகு மெருகூட்டல் செய்யப்படுகிறது. நவீன மெருகூட்டல், CNC-கட்டுப்பாட்டு உபகரணங்களைப் பயன்படுத்துகிறது, இது முக்கியமான தொழில்துறை உருளைகளுக்கு மீண்டும் மீண்டும் ஒரே மாதிரியான செயல்பாட்டையும் துல்லியத்தையும் சாத்தியமாக்குகிறது. விரும்பிய வழவழப்பை அடைவதற்கு, மென்மையான சிராய்ப்புத் திண்டுகளைப் படிப்படியாகப் பயன்படுத்துவது முக்கியமாகும். மேம்படுத்தப்பட்ட மெருகூட்டல், பொருளின் ஆயுளை அதிகரிப்பது மற்றும் உராய்வைக் குறைப்பது மட்டுமல்லாமல், நீண்ட காலப் பொருளின் தரம் மற்றும் செயல்பாட்டு நம்பகத்தன்மையையும் நேரடியாகப் பாதிக்கிறது. டெக்ஸ்சரிங்—கட்டுப்பாட்டு சிராய்ப்பு அல்லது லேசர் அடிப்படையிலான முறைகளைப் பயன்படுத்தும் ஒரு செயல்முறை—மேற்பரப்பில் நுண்ணிய வடிவங்களை உருவாக்குகிறது. இது, அச்சிடுதல், பிளாஸ்டிக் மற்றும் பேக்கேஜிங் போன்ற பயன்பாடுகளில் இன்றியமையாத பிடிப்பு அல்லது மை பரிமாற்றம் போன்ற பண்புகளைத் தனிப்பயனாக்குகிறது.
பரிமாண, மேற்பரப்பு மற்றும் இயந்திரவியல் அளவுகோல்களுக்கு இணங்குவதை சரிபார்க்க, உற்பத்தி முழுவதும் ஆய்வுச் சோதனைச் சாவடிகள் அமைக்கப்பட்டுள்ளன. ஆரம்ப ஆய்வானது, விட்டம், உருண்டைத்தன்மை மற்றும் நீளம் ஆகியவற்றிற்காக மைக்ரோமீட்டர்கள் அல்லது வெர்னியர் காலிப்பர்கள் போன்ற கருவிகளைப் பயன்படுத்தி பௌதீகப் பரிமாணங்களை உறுதிப்படுத்துகிறது. அதிக உற்பத்தித் திறன் கொண்ட ஆலைகள் அல்லது சிக்கலான வடிவவியல்களுக்கு, இயந்திரப் பார்வை அமைப்புகள் மேற்பரப்புக் குறைபாடுகள் மற்றும் பரிமாணத் துல்லியத்தின் மதிப்பீட்டைத் தானியக்கமாக்குகின்றன; இதன் மூலம் சுமார் 98% குறைபாடு கண்டறியும் விகிதத்தையும், 95%-க்கும் அதிகமான குறைபாடு வகைப்படுத்தல் துல்லியத்தையும் வழங்குகின்றன. மேற்பரப்பின் சொரசொரப்பை (Ra, Rz) அளவிடுவதற்காக, புரொஃபைலோமீட்டர்கள் மூலம் மேற்பரப்பின் ஒருமைப்பாடு உன்னிப்பாக ஆராயப்படுகிறது. கலப்பு உருளைகளில் மறைந்திருக்கும் குறைபாடுகளை வெளிப்படுத்த, மீயொலி மற்றும் சாய ஊடுருவல் நுட்பங்கள் போன்ற அழிவற்ற சோதனை முறைகளும் பயன்படுத்தப்படுகின்றன.
மேற்பரப்புக் கடினத்தன்மை என்பது மற்றொரு முக்கியமான சோதனைப் புள்ளியாகும், இது பொதுவாக சர்வதேச தரநிலைகளின்படி ஷோர் A அல்லது D டுரோமீட்டரைக் கொண்டு அளவிடப்படுகிறது. உள்ளிழுத்தல் கடினத்தன்மைச் சோதனையானது, ஒவ்வொரு ரோலரின் எலாஸ்டோமெரிக் பண்புகளும் பயன்பாட்டின் பிடிப்பு, தேய்மானம் அல்லது மீள்தன்மைத் தேவைகளைப் பூர்த்தி செய்கின்றனவா என்பதை உறுதி செய்கிறது, மேலும் அதன் முடிவுகளின் விளக்கமானது, நிலைத்திருக்கும் நேரம், விசை மற்றும் மாதிரித் தயாரிப்பு ஆகியவற்றிற்கான கடுமையான நெறிமுறைகளைப் பின்பற்றுகிறது.
இந்த செயல்முறைகளில் பயன்படுத்தப்படும் அத்தியாவசிய உபகரணங்களில், மூல ரப்பரையும் சேர்க்கைப் பொருட்களையும் கலந்து ஒரு சீரான கலவையை உருவாக்கும் பணியில் ஈடுபடும் டூ-ரோல் மில்கள் மற்றும் இன்டர்னல் பேன்பரி மிக்சர்கள் போன்ற கலப்பான்கள் அடங்கும். எக்ஸ்ட்ரூடர்கள் கலக்கப்பட்ட ரப்பரை சீரான வடிவங்களுக்கு வடிவமைக்கின்றன, அதே நேரத்தில் காலெண்டரிங் இயந்திரங்கள் ரோலர் கோர்களின் மீது துல்லியமான அடுக்குகளை லேமினேட் செய்கின்றன. குறிப்பிட்ட ரோலர் வடிவங்களுக்காக வடிவமைக்கப்பட்ட அச்சுகளைப் பயன்படுத்தும் க்யூரிங் பிரஸ்கள், ரப்பரின் வல்கனைசேஷனை நிறைவு செய்வதற்கும், குறுக்குப்பிணைப்பை இறுதி செய்வதற்கும் வெப்பத்தையும் அழுத்தத்தையும் செலுத்துகின்றன (தரநிலை வழிகாட்டிகளில் உள்ள வழக்கமான ரப்பர் வல்கனைசேஷன் வெப்பநிலை மற்றும் நேரப் பரிந்துரைகளைப் பார்க்கவும்). இந்த படிநிலைகள் முழுவதும், நிரல்படுத்தக்கூடிய கட்டுப்பாடுகள் மற்றும் நிகழ்நேரக் கண்காணிப்பு ஆகியவை இப்போது செயல்முறை நிலைத்தன்மை, இறுக்கமான சகிப்புத்தன்மைக் கட்டுப்பாடு மற்றும் உயர் மறுஉருவாக்கத்திறன் ஆகியவற்றை உறுதி செய்கின்றன, குறிப்பாக நவீன ஆலை அமைப்புகளில்.
உற்பத்தியின் ஒவ்வொரு கட்டத்திலும் தரக்கட்டுப்பாடு மிகவும் முக்கியமானது. உருளைகள் அவற்றின் பௌதீகப் பரிமாணங்கள், மேற்பரப்புப் பண்புகள் மற்றும் செயல்பாட்டுத் திறன் ஆகியவற்றிற்கான உற்பத்தியாளர் மற்றும் பரந்த தொழில் துறைத் தரநிலைகளைப் பூர்த்தி செய்கின்றனவா என்பதை இது சரிபார்க்கிறது. இந்த முழுமையான அணுகுமுறையானது, வழக்கமான சோதனைச் சாவடிகள், அளவீடு செய்யப்பட்ட உபகரணங்கள் மற்றும் கடினத்தன்மை, சொரசொரப்பு மற்றும் குறைபாடுகளைக் கண்டறிவதற்கான தரப்படுத்தப்பட்ட முறைகளைப் பின்பற்றுதல் ஆகியவற்றைப் பயன்படுத்துகிறது. கடுமையான தரக்கட்டுப்பாட்டைப் பராமரிக்கத் தவறினால், அது முன்கூட்டிய தோல்விகள், செயல்திறன் குறைதல் அல்லது வாடிக்கையாளர் விவரக்குறிப்புகளுக்கு இணங்காத நிலை போன்றவற்றுக்கு வழிவகுக்கும். உருளை உற்பத்தியைப் பொறுத்தவரை, குறிப்பாக அதிவேக அச்சிடுதல் மற்றும் துல்லியமான செயலாக்கத்தில் அதிகரித்து வரும் தேவைகளைக் கருத்தில் கொள்ளும்போது, வலுவான தரக்கட்டுப்பாடு என்பது ஒரு விருப்பத் தேர்வு அல்ல—அது ரப்பர் உருளை உற்பத்திச் செயல்முறையின் ஒவ்வொரு கட்டத்திலும் ஒரு முக்கியத் தேவையாகும்.
ரப்பர் ரோலர் உற்பத்தி ஆலை: அமைத்தல் மற்றும் உகப்பாக்கம்
ஒரு திறமையான ரப்பர் ரோலர் உற்பத்தி ஆலை அமைப்பானது, மூலப்பொருட்களிலிருந்து முடிக்கப்பட்ட தயாரிப்பு வரை தடையற்ற பொருள் ஓட்டத்தை மையமாகக் கொண்டுள்ளது. சரியான தளவமைப்பு என்பது, போக்குவரத்து தூரங்களைக் குறைக்கவும், தடைகளைத் தவிர்க்கவும், மற்றும் உற்பத்தித் திறனை அதிகரிக்கவும், கலவையாக்குதல், பூச்சு செய்தல், வார்த்தல் மற்றும் வல்கனைசேஷன் போன்ற செயல்முறைகளின் பகுப்பாய்வுடன் தொடங்குகிறது. உற்பத்தி உருவகப்படுத்துதல்கள் அல்லது முறையான தளவமைப்புத் திட்டமிடலைப் பயன்படுத்தும் தொழிற்சாலைகள், குறைக்கப்பட்ட உள்ளக தளவாட நகர்வுகள் மற்றும் மிகவும் சீரான தயாரிப்பு ஓட்டம் உள்ளிட்ட உறுதியான ஆதாயங்களைக் காண்கின்றன. உதாரணமாக, ஒரு ஆலை தனது தளவமைப்பை மறுசீரமைத்து, மூலப்பொருள் சேமிப்பிலிருந்து கலவையாக்குதல், முன்வடிவமைத்தல், ரோலர் உருவாக்குதல், பதப்படுத்துதல், இறுதி செய்தல் மற்றும் ஆய்வு செய்தல் வரையிலான முக்கிய செயலாக்க மண்டலங்களை ஒரு நேரியல் வரிசையில் அமைப்பதன் மூலம், தேவையற்ற கையாளுதல் படிகளைக் குறைத்து, இடப் பயன்பாட்டை மேம்படுத்துகிறது.
சீரான ஆலை ஓட்டம் மண்டலப் பிரிப்பைச் சார்ந்துள்ளது. மூலப்பொருட்களை நேரடியாகக் கலவை உபகரணங்களுக்குள் செலுத்துவதற்காக, கலவைக் குழாய்கள் சேமிப்புக் கிடங்குகளுக்கு அருகில் அமைக்கப்பட்டுள்ளன. அதனைத் தொடர்ந்து, உலோகம் அல்லது கலப்புக் கூறுகளின் மீது ரப்பர் பூசப்படும் பூச்சு அல்லது கட்டுமான மண்டலங்கள் உள்ளன. தொடர்ச்சியான அல்லது தொகுதி முறைகள் மூலமான வல்கனைசேஷன், வார்ப்புக் குழாய்களுக்கு அருகில் உத்தியோகபூர்வமாக அமைக்கப்பட்டுள்ளது. இது, வல்கனைசேஷனுக்கு முன் இடமாற்ற நேரத்தையும், முன் பதப்படுத்துதல் அல்லது மாசுபடுவதற்கான அபாயத்தையும் குறைக்கிறது.
உற்பத்தி உபகரணங்களின் தேர்வு, செயல்முறை நம்பகத்தன்மைக்கும் தயாரிப்பு நிலைத்தன்மைக்கும் அடிப்படையானது. அதிக வெட்டுவிசை கொண்ட உள் கலப்பிகள், திறந்த அரைப்பான்கள் மற்றும் தொகுதிப் பிரிப்பு அமைப்புகள் ஆகியவை கலவையாக்கத்தின் முதுகெலும்பாக அமைகின்றன. ரப்பர் பூச்சு செயல்முறைக்கு, எக்ஸ்ட்ரூடர்கள் மற்றும் காலெண்டர்கள் கட்டுப்படுத்தக்கூடிய, சீரான அடுக்குப் பயன்பாட்டை உறுதி செய்கின்றன. ரப்பர் உற்பத்தியில் அச்சு வார்ப்பு முறையானது, தனிப்பயனாக்கப்பட்ட பதப்படுத்தும் அச்சுகளுடன் இணைக்கப்பட்ட துல்லியமான அழுத்திகளால் (ஹைட்ராலிக் அல்லது மெக்கானிக்கல்) பயனடைகிறது, இது உருளைகளின் பரிமாணங்கள் மீது துல்லியமான கட்டுப்பாட்டைச் செயல்படுத்துகிறது. வல்கனைசேஷன் செயல்முறையானது ஆட்டோகிளேவ்கள் அல்லது அழுத்திகளில் செய்யப்படுகிறது. இவை, ரப்பரின் வகை மற்றும் தடிமனைப் பொறுத்து, எடுத்துக்காட்டாக, 140°C முதல் 180°C வரையிலும், சில நிமிடங்கள் முதல் பல மணிநேரங்கள் வரையிலும், இலக்கு ரப்பர் வல்கனைசேஷன் வெப்பநிலை மற்றும் நேரங்களில் கவனமாகப் பராமரிக்கப்படுகின்றன.
ரப்பரின் வல்கனைசேஷன் செயல்முறையில், உத்தேசிக்கப்பட்ட வேதியியலுக்கு ஏற்றவாறு உபகரணங்கள் குறிப்பிடப்பட வேண்டும். ரப்பரின் வல்கனைசேஷன் செயல்முறையானது, நெகிழ்ச்சி மற்றும் நீடித்துழைக்கும் தன்மையை வழங்கும் குறுக்கு-இணைப்பு கட்டமைப்புகளை உருவாக்குவதற்காக, பொதுவாக கந்தகம், முடுக்கி மற்றும் செயலூக்கிகள் போன்ற கலவைப் பொருட்களை வெப்பம் மற்றும் அழுத்தத்தின் கீழ் வினைபுரியச் செய்வதை உள்ளடக்கியது. ரப்பர் வல்கனைசேஷனின் நன்மைகளான மேம்பட்ட இயந்திர வலிமை மற்றும் இரசாயனங்கள் மற்றும் தேய்மானத்திற்கு எதிரான எதிர்ப்புத்திறன் ஆகியவை, முழு ரோலரும் (அதன் மையப்பகுதி-ரப்பர் இடைமுகம் உட்பட) சீராகக் கெட்டிப்பட்டால் மட்டுமே முழுமையாகப் பெறப்படுகின்றன. குறைபாடுகள் அல்லது முழுமையாகக் கெட்டியாகாத பகுதிகளைத் தவிர்ப்பதற்காக, வார்ப்பு உபகரணங்கள் துல்லியமான, மீண்டும் மீண்டும் செய்யக்கூடிய வெப்பநிலை கட்டுப்பாடு மற்றும் சீரான அழுத்தப் பரவலை வழங்க வேண்டும்.
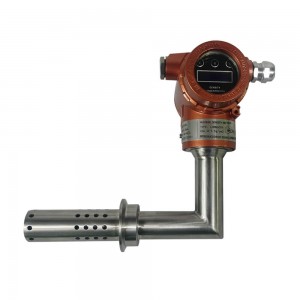
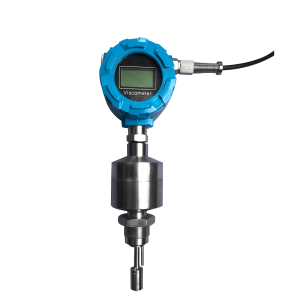
உற்பத்தி உகப்பாக்கம் என்பது அனைத்து நிலைகளிலும் செயல்முறை ஒருங்கிணைப்பைச் சார்ந்துள்ளது. பொருளின் நிலைத்தன்மையை நிகழ்நேரத்தில் கண்காணிக்க, லோன்மீட்டரின் இன்லைன் அடர்த்திமானிகள் மற்றும் இன்லைன் பாகுத்தன்மைமானிகள், கலவைக்குப் பிறகும், பூச்சுக்கு முன்னும் பின்னும் உடனடியாக நிறுவப்படுகின்றன. இந்தக் கருவிகள், ரப்பர் கலவையும் பூசப்பட்ட பூச்சும் அடர்த்தி மற்றும் பாய்வுக்கான இலக்கு அளவுருக்களுடன் பொருந்துவதை உறுதிசெய்து, ரப்பர் ரோலர் உற்பத்திச் செயல்முறையின் ஆரம்பத்திலேயே தரமற்ற உற்பத்தியைத் தடுக்கின்றன. இந்தக் கருவிகளை ஒருங்கிணைந்த ரோலர் கையாளும் அமைப்புகள் மற்றும் நிகழ்நேரச் செயல்முறைக் கட்டுப்பாட்டுடன் இணைப்பதன் மூலம், ஆலைகள் கலவை விகிதங்களை அடுத்தகட்ட வார்ப்பு மற்றும் வல்கனைசேஷன் செயல்முறைகளுடன் ஒத்திசைக்க முடியும். இதன்மூலம், செயலற்ற நேரங்களையும் செயல்பாட்டில் உள்ள சரக்குகளின் இருப்பையும் குறைக்கலாம்.
ஒரு மாதிரி உதாரணம்: ஒரு உற்பத்தி வரிசையானது, அதிகத் திறன் கொண்ட பிசைவிகள், தானியங்கி பூச்சுத் தலைகள், மாடுலர் பதப்படுத்தும் அச்சுகளுடன் கூடிய துல்லியமான ஹைட்ராலிக் அழுத்திகள், மற்றும் தூண்டுதல் புள்ளிகளில் உள்ள லோன்மீட்டர் இன்லைன் அடர்த்தி அளவீட்டுக் கருவிகள் ஆகியவற்றை ஒருங்கிணைக்கிறது. இந்தக் கட்டமைப்பு, தடமறியக்கூடிய உற்பத்திப் படிகள், விலகல்களை முன்கூட்டியே கண்டறிதல், மற்றும் விரைவான திருத்தம் ஆகியவற்றைச் சாத்தியமாக்குகிறது—இவை அதிக அளவிலான உற்பத்திக்கும், தொகுதிகள் முழுவதும் சீரான தரத்திற்கும் மிக முக்கியமானவை.
ஒரு விரிவான ஆலை அமைப்பானது, அதன் பௌதீக வடிவமைப்பு, உபகரண விவரக்குறிப்பு, மற்றும் செயல்முறைக் கண்காணிப்பின் தடையற்ற ஒருங்கிணைப்பு ஆகியவற்றில் கவனம் செலுத்துகிறது—குறிப்பாக வல்கனைசேஷன் மற்றும் பூச்சு போன்ற முக்கியப் படிநிலைகளுக்கு இது பொருந்தும். இதன் விளைவாக, மூலப்பொருள் கலவையிலிருந்து இறுதி ஆய்வு வரை, ரப்பர் ரோலர் உற்பத்தியின் அனைத்துப் படிநிலைகளையும் ஆதரிக்கும், மிக விரைவாகச் செயல்படக்கூடிய, கழிவுகள் குறைக்கப்பட்ட ஒரு உற்பத்திச் செயல்பாடு உருவாகிறது.






அடிக்கடி கேட்கப்படும் கேள்விகள்
ரப்பர் ரோலர் உற்பத்தி செயல்முறை என்ன?
ரப்பர் ரோலர் உற்பத்தி செயல்முறை, பொதுவாக எஃகு அல்லது அலுமினியத்தால் செய்யப்பட்ட ரோலர் கோரைத் தயாரிப்பதில் தொடங்குகிறது. இது வலுவான ரப்பர் ஒட்டுதலை ஊக்குவிப்பதற்காக சுத்தம் செய்யப்பட்டு பதப்படுத்தப்படுகிறது. அடுத்து, ரப்பர் கலவையாக்கல் கட்டத்தில், இயற்கை அல்லது செயற்கை எலாஸ்டோமர்கள், கார்பன் பிளாக் போன்ற நிரப்பிகள், வலுவூட்டும் காரணிகள், கந்தகம் போன்ற வல்கனைசேஷன் இரசாயனங்கள் மற்றும் செயலாக்க உதவிகளுடன் கலக்கப்படுகின்றன. இந்த நிலையில், உயர்-வெட்டு கலப்பிகள் மற்றும் இரு-ரோல் மில்கள் நிலையான உபகரணங்களாக உள்ளன, அவை சீரான பரவலையும் தேவையான பாய்மவியல் பண்புகளையும் உறுதி செய்கின்றன. பின்னர், கலக்கப்பட்ட ரப்பர், காலெண்டரிங் மூலம் துல்லியமான தடிமன் கொண்ட தாள்களாக வடிவமைக்கப்படுகிறது அல்லது வார்ப்புக்கான மூலப்பொருளாகத் தயாரிக்கப்படுகிறது.
மையப்பகுதியில் ரப்பரைப் பூசுவதற்கு வார்ப்பு அல்லது பூச்சு நுட்பங்கள் பயன்படுத்தப்படுகின்றன. அச்சு வார்ப்பு முறையில் கைமுறை அடுக்கல், அமுக்க வார்ப்பு அல்லது உட்செலுத்து வார்ப்பு முறைகள் பயன்படுத்தப்படலாம். ரப்பர் பொருத்தப்பட்ட மையப்பகுதி, அதற்கென பிரத்யேகமாக உருவாக்கப்பட்ட அச்சில் செருகப்படுகிறது. பின்னர், அந்த அமைப்பு வல்கனைசேஷனுக்கு உட்படுத்தப்படுகிறது—இது பொருத்தமான வெப்பநிலை மற்றும் அழுத்தத்தில் கட்டுப்படுத்தப்பட்ட வெப்பமூட்டலாகும்—இதில் பதப்படுத்தும் நேரமும் வெப்பநிலையும் ரப்பரின் வேதியியல் பண்பு மற்றும் உருளையின் பரிமாணங்களின் அடிப்படையில் தேர்ந்தெடுக்கப்படுகின்றன. இந்த படிநிலையானது, மீள் தன்மை, நீடித்துழைக்கும் தன்மை மற்றும் இரசாயன எதிர்ப்பு போன்ற செயல்திறன் பண்புகளுக்காக குறுக்குப் பிணைப்பை ஏற்படுத்துகிறது. வல்கனைசேஷனுக்குப் பிறகு, உருளைகள் அரைத்தல், மெருகூட்டுதல் மற்றும் சில சமயங்களில் மேற்பரப்பு இழையமைப்பு ஆகியவற்றின் மூலம் இறுதி வடிவம் பெறுகின்றன. இறுதிக் கட்டமானது கடுமையான தரக்கட்டுப்பாடாகும், இதில் தடிமன் மற்றும் மேற்பரப்பு ஒருபடித்தன்மை ஆகியவற்றின் அழிவற்ற சோதனைகள் பயன்படுத்தப்படலாம்.
ஒரு ரப்பர் ரோலர் உற்பத்தி ஆலை எவ்வாறு இயங்குகிறது?
ஒரு ரப்பர் ரோலர் உற்பத்தி ஆலையானது, செயல்திறன் மற்றும் பாதுகாப்பிற்காக, தொடர்ச்சியான உற்பத்திப் படிகள் மற்றும் பணிப்பாய்வு உகப்பாக்கத்தைச் சுற்றி ஒழுங்கமைக்கப்பட்டுள்ளது. எலாஸ்டோமர்கள், ஃபில்லர்கள் மற்றும் சேர்க்கைப் பொருட்களை எளிதில் அணுகும் வகையில் மூலப்பொருள் கையாளும் பகுதி வடிவமைக்கப்பட்டுள்ளது. சீரான கலவையாக்கம் மற்றும் தாள் உருவாக்கத்திற்கு அவசியமான டூ-ரோல் மில்கள் மற்றும் உயர்-துல்லிய காலெண்டர்கள் பிரத்யேக கலவைப் பகுதிகளில் அமைந்துள்ளன. வார்ப்புப் பிரிவுகளில் சிலிக்கான் அல்லது உலோக அச்சுகள், அமுக்க அல்லது உட்செலுத்து அழுத்திகள் மற்றும் வெப்பப் பதப்படுத்தும் உலைகள் ஆகியவை அடங்கும். வல்கனைசேஷன் செயல்பாட்டின் போது துல்லியமான வெப்பநிலை கட்டுப்பாடு மையமாக உள்ளது, மேலும் பதப்படுத்தும் உலைகள் சீரான வெப்பப் பரவலுக்காக வடிவமைக்கப்பட்டுள்ளன. பரிமாண மற்றும் மேற்பரப்புத் தரத் தேவைகளை அடைவதற்காக, இறுதிப்படுத்தும் நிலையங்களில் கிரைண்டர்கள் மற்றும் பாலிஷர்கள் பொருத்தப்பட்டுள்ளன. உற்பத்தி வரிசையிலுள்ள தரச் சோதனைச் சாவடிகள், தொடர்ச்சியான ஆய்விற்காக சென்சார்களைப் பயன்படுத்துகின்றன. தூசி அகற்றுதல் மற்றும் புகை மேலாண்மைக்கான உபகரணங்கள், உற்பத்தி முழுவதும் பாதுகாப்பையும் பொருளின் தூய்மையையும் பராமரிக்கின்றன.
ரப்பர் உருளைகள் தொடர்பாக அச்சு வார்ப்பு என்றால் என்ன?
அச்சு வார்ப்பு என்பது, தயாரிக்கப்பட்ட உருளை உள்ளகம் கொண்ட ஒரு திடமான அச்சினால் உருவாக்கப்பட்ட குழிக்குள், பதப்படுத்தப்படாத அல்லது ஓரளவு பதப்படுத்தப்பட்ட ரப்பரை உள்ளிடுவதை உள்ளடக்கியது. அமுக்க மற்றும் உட்செலுத்து அச்சு வார்ப்பு ஆகியவை இதில் ஆதிக்கம் செலுத்தும் முறைகளாகும். அமுக்க வார்ப்பில், முன் அளவிடப்பட்ட ரப்பர் கலவை அச்சில் வைக்கப்பட்டு, பின்னர் மூடப்பட்டு, வெப்பம் மற்றும் அழுத்தம் கொடுக்கப்பட்டு, அந்தக் கலவை உள்ளகத்திற்குத் துல்லியமாக வடிவமைக்கப்படுகிறது. உட்செலுத்து வார்ப்பு, சிக்கலான அல்லது அதிக கொள்ளளவு கொண்ட உருளைகளுக்கான அச்சுகளைத் துல்லியமாகவும் அதிவேகமாகவும் நிரப்ப அனுமதிக்கிறது. இந்த செயல்முறை, இறுதிப் பூச்சு வடிவம் கட்டுப்படுத்தப்படுவதையும், ரப்பருக்கும் உள்ளகத்திற்கும் இடையிலான இடைமுகம் அதிகபட்ச பிணைப்பு ஒருமைப்பாட்டை அடைவதையும் உறுதி செய்கிறது. அச்சு வடிவமைப்பு மிகவும் முக்கியமானது: குறைபாடுகளைக் குறைக்கவும், சீரான வல்கனைசேஷனை உறுதி செய்யவும், காற்றோட்டம் மற்றும் சீரான வெப்பப் பரிமாற்றம் போன்ற அம்சங்கள் வடிவமைக்கப்படுகின்றன.
ரப்பர் ரோலர் உற்பத்தியில் பதப்படுத்தும் அச்சுகள் என்ன பங்கு வகிக்கின்றன?
வல்கனைசேஷன் செயல்முறையின் போது, உருளையின் குறிப்பிட்ட வடிவவியலைப் பராமரிக்க பதப்படுத்தும் அச்சுகள் உதவுகின்றன. இந்த அச்சுகள், ரப்பர் பூசப்பட்ட மையத்தைச் சுற்றி இறுக்கமாகப் பற்றிக்கொண்டு, உள்ளக அழுத்தங்களைத் தாங்கி, ரப்பருக்குள் குறுக்குப் பிணைப்பை ஏற்படுத்துவதற்காக சீரான வெப்பத்தை வழங்குகின்றன. பதப்படுத்தும் அச்சுகள் இல்லாமல், வெப்பப்படுத்தும் போது ரப்பர் விரிவடைதல் அல்லது வடிவ இழப்பு ஏற்படக்கூடும், இது முடிக்கப்பட்ட உருளைகளில் குறைபாடுகளுக்கு வழிவகுக்கும். நவீன பதப்படுத்தும் அச்சுகள், விரைவான வெப்பச் சமநிலை, வினை வாயுக்களை முறையாக வெளியேற்றுதல் மற்றும் எளிதாகச் சுத்தம் செய்தல் ஆகியவற்றுக்காக உகந்ததாக்கப்பட்டுள்ளன. இது மாசுபடுவதைத் தடுக்கவும், சுருள் மீண்டும் மீண்டும் வரும் தரத்தை உறுதி செய்யவும் உதவுகிறது.
ரப்பரின் வல்கனைசேஷன் என்றால் என்ன, அது ஏன் முக்கியமானது?
ரப்பரின் வல்கனைசேஷன் என்பது ஒரு வேதியியல் செயல்முறையாகும். இதில், பதப்படுத்தும் காரணிகள், பொதுவாக கந்தகம், அதிக வெப்பநிலையில் பூரிதமாகாத பாலிமர் சங்கிலிகளுடன் வினைபுரிகின்றன. இதன் விளைவாக, சங்கிலிகளுக்கு இடையில் சகப்பிணைப்பு குறுக்கு இணைப்புகள் ஏற்படுகின்றன. இது ரப்பரை மென்மையான, நீளும் தன்மையுள்ள நிலையிலிருந்து, மீள்தன்மை கொண்ட, நெகிழ்ச்சியான மற்றும் வெப்பத்தை எதிர்க்கும் பொருளாக மாற்றுகிறது. வல்கனைசேஷன் மிகவும் அடிப்படையானது, ஏனெனில் இது உருளையின் இறுதி இயந்திரவியல் மற்றும் வெப்பப் பண்புகளான இழுவிசை வலிமை, கரைப்பான்கள், உராய்வு மற்றும் உருக்குலைவுக்கு எதிரான எதிர்ப்புத்திறன் போன்றவற்றைத் தீர்மானிக்கிறது. தொழில்துறை சூழல்களில், உருளைகள் தொடர்ச்சியான செயல்பாட்டையும், கடுமையான இரசாயனங்கள் அல்லது இயந்திரவியல் அழுத்தங்களுக்கு ஆளாவதையும் தாங்குவதை உறுதிசெய்ய இந்தப் பண்புகள் முக்கியமானவை.
ரப்பர் பூச்சு செயல்முறை பொருளின் தரத்தை எவ்வாறு பாதிக்கிறது?
அச்சு வார்ப்பு, பிதுக்கல் அல்லது உருளை வார்ப்பு மூலம் செய்யப்படும் ரப்பர் பூச்சு செயல்முறையானது, மேற்பரப்பின் வழவழப்பு, தடிமன் துல்லியம் மற்றும் மையப்பகுதியுடனான பிணைப்பு வலிமை போன்ற முக்கியமான தரப் பண்புகளை நேரடியாகப் பாதிக்கிறது. பூச்சுப் பணியின் போது போதுமான கட்டுப்பாடு இல்லாதது, தடிமன் மாறுபாடுகள், வெற்றிடங்கள் அல்லது பலவீனமான ஒட்டுதலுக்கு வழிவகுத்து, உருளையின் செயல்திறனைக் குறைக்கும். அடுக்குகளின் சீரான தன்மையை உறுதி செய்வதற்காக, ஆலைகள் உயர்-துல்லியமான உருளைகளையும் மேம்படுத்தப்பட்ட அச்சுகளையும் பயன்படுத்துகின்றன. உற்பத்தி வரிசையிலுள்ள தடிமன் உணர்விகள் மற்றும் பகுப்பாய்வுகள், விலகல்களை முன்கூட்டியே கண்டறிந்து, தரம் குறைந்த பொருட்கள் அடுத்த கட்டங்களை அடையும் அபாயத்தைக் குறைக்கின்றன. உதாரணமாக, பூச்சுத் தடிமன் மாறுபாட்டில் ஏற்படும் மிகச் சிறிய அதிகரிப்புகள் கூட தேய்மானத்தை விரைவுபடுத்தி, இயந்திரத்தின் செயல்திறனை எதிர்மறையாகப் பாதிக்கக்கூடும்.
ரப்பர் உருளைகளின் வல்கனைசேஷன் செயல்முறை என்பது என்ன?
ரப்பர் உருளைகளின் வல்கனைசேஷன் என்பது, ரப்பர் பூசப்பட்ட மையப்பகுதியை ஒரு பதப்படுத்தும் அச்சு அல்லது சூளையில், கடுமையாகக் கட்டுப்படுத்தப்பட்ட நிபந்தனைகளின் கீழ் சூடுபடுத்துவதாகும். மிகவும் பொதுவான முறையில், கந்தகம் ஒரு குறுக்குப் பிணைப்புப் பொருளாகப் பயன்படுத்தப்படுகிறது; இது வெப்பம் (பொதுவாக 140–180°C) மற்றும் அழுத்தம் (பல MPa வரை) ஆகியவற்றின் கீழ் வினைபுரிகிறது. முழுமையான குறுக்குப் பிணைப்பை உறுதி செய்வதற்காக, இதன் கால அளவு ரப்பரின் வகை மற்றும் உருளையின் பரிமாணத்தைப் பொறுத்து மாறுபடும்; இது பெரும்பாலும் 30 நிமிடங்கள் முதல் பல மணிநேரம் வரை இருக்கும். பதப்படுத்தும் அச்சு உருக்குலைவைத் தடுக்கிறது, அதே நேரத்தில் வெப்பச் சுழற்சி மற்றும் கட்டுப்படுத்தப்பட்ட வெப்ப ஏற்ற விகிதங்கள், உருளையின் குறுக்குவெட்டுப் பகுதி முழுவதும் பதப்படுத்தப்பட்ட அமைப்பின் சீரான தன்மையை உறுதி செய்கின்றன. இது முடிந்ததும், உருளை குளிர்விக்கப்பட்டு, அச்சிலிருந்து பிரிக்கப்பட்டு, அரைத்தல் மற்றும் மெருகூட்டுதல் போன்ற பதப்படுத்துதலுக்குப் பிந்தைய செயல்பாடுகளுக்காக அனுப்பப்படுகிறது. இந்தப் படிநிலையானது, கடினமான தொழில்துறைப் பணிகளுக்குத் தேவையான மீள்தன்மை, நெகிழ்ச்சி மற்றும் இரசாயன எதிர்ப்புத்திறனைப் பூட்டி வைக்கிறது.
பதிவிட்ட நேரம்: டிசம்பர்-19-2025


